Vai trò của hợp kim trong gia công tiện và phay
Trong gia công cơ khí chính xác, vật liệu của chi tiết có ảnh hưởng trực tiếp đến quá trình cắt gọt. Thành phần hợp kim, độ cứng, độ dẻo, khả năng dẫn nhiệt và trạng thái nhiệt luyện đều quyết định đặc tính gia công của vật liệu.
Những yếu tố này tác động đến tốc độ cắt, lượng chạy dao, chiều sâu cắt, khả năng hình thành phoi, mức độ mài mòn dụng cụ và chất lượng bề mặt sau gia công.
Vì vậy, hiểu rõ đặc tính của từng loại hợp kim là cơ sở để lựa chọn dụng cụ cắt và chế độ gia công phù hợp. Đây cũng là yếu tố quan trọng để kiểm soát dung sai kích thước, độ nhám bề mặt và năng suất sản xuất.
Trong thực tế tiện và phay CNC, mỗi nhóm vật liệu có thể tạo ra những dạng phoi khác nhau. Phôi dài, phoi ngắn, phoi vụn, phoi dẻo hoặc phoi răng cưa đều cung cấp thông tin về trạng thái của quá trình cắt.
Lưu ý thuật ngữ: “Phôi” là vật liệu hoặc bán thành phẩm trước khi gia công; “phoi” là phần vật liệu bị bóc tách khỏi chi tiết trong quá trình cắt gọt. Hai thuật ngữ này không nên sử dụng thay thế cho nhau.
Bài viết này tập trung phân tích những nhóm hợp kim phổ biến trong gia công cơ khí chính xác, đặc điểm gia công, dạng phoi thường gặp và nguyên tắc lựa chọn dụng cụ cũng như chế độ cắt.
Các nhóm hợp kim phổ biến và đặc điểm gia công
Thép cacbon và thép hợp kim — AISI 1045, 4140
Thép cacbon và thép hợp kim là những vật liệu phổ biến nhất trong cơ khí chế tạo. Khả năng gia công của chúng phụ thuộc vào thành phần hóa học, độ cứng, cấu trúc kim loại và trạng thái nhiệt luyện.
Ở trạng thái thường hoặc đã được xử lý để có độ cứng vừa phải, nhiều loại thép cho khả năng gia công tương đối tốt. Phoi thường có tính dẻo và có thể tạo thành phoi liên tục.
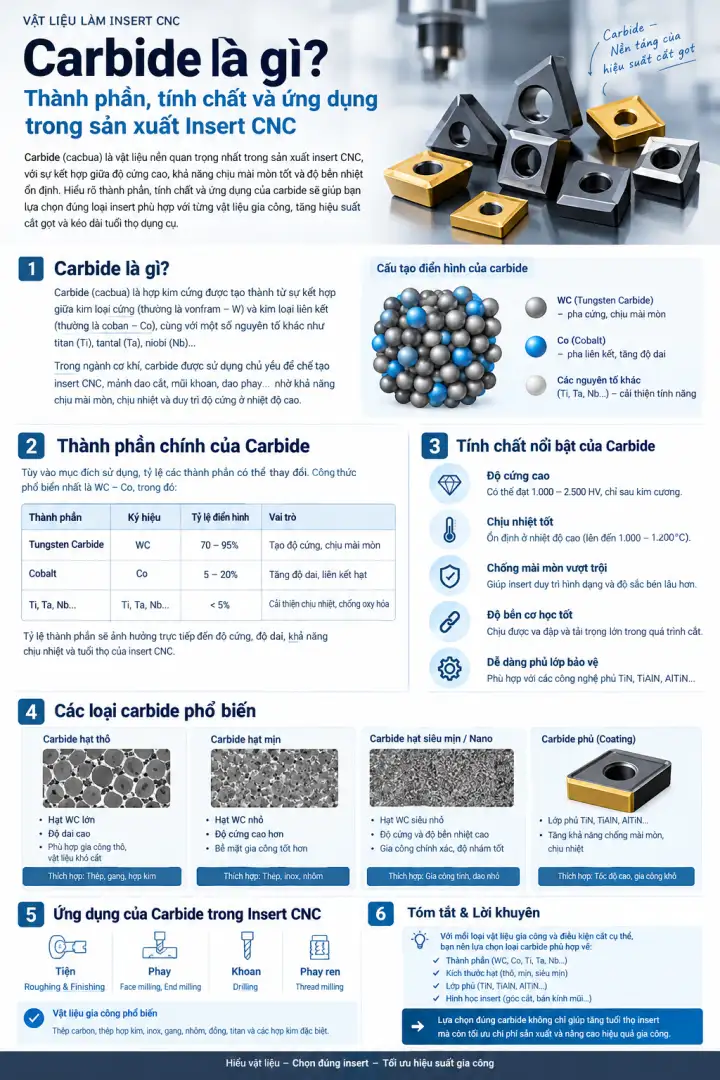
Khi thép được tôi cứng đến độ cứng cao, lực cắt và mức độ mài mòn dụng cụ tăng đáng kể. Khi đó, các phương pháp như tiện cứng bằng CBN hoặc mài chính xác có thể phù hợp hơn so với carbide thông thường.
Một vấn đề thường gặp khi tiện thép là phoi dài và dạng dây. Nếu không được kiểm soát, phoi có thể quấn quanh dao, mâm cặp hoặc chi tiết.
Để giải quyết vấn đề này, cần lựa chọn hình học insert và rãnh phá phoi phù hợp. Chế độ cắt cũng phải được tối ưu thay vì chỉ tập trung tăng tốc độ cắt.
Carbide phủ TiCN, TiAlN hoặc các lớp phủ chuyên dụng thường được sử dụng cho nhiều ứng dụng gia công thép. Tốc độ cắt thực tế phải căn cứ vào mác thép, độ cứng, loại dao, đường kính dao và khuyến nghị của nhà sản xuất dụng cụ.
Hiện tượng lẹo dao (BUE — Built-Up Edge) cũng cần được kiểm soát, đặc biệt khi gia công thép có tính dẻo ở vùng tốc độ cắt không phù hợp.
Thép công cụ và thép làm khuôn — A2, D2, H13
Thép công cụ và thép khuôn thường chứa hàm lượng carbon và nguyên tố hợp kim cao. Sau nhiệt luyện, các vật liệu như A2, D2 và H13 có thể đạt độ cứng cao và chứa nhiều pha carbide.
Đặc tính này mang lại khả năng chống mài mòn tốt cho khuôn và dụng cụ. Tuy nhiên, nó cũng khiến quá trình cắt gọt trở nên khó khăn hơn.
Trong sản xuất khuôn, một chiến lược phổ biến là gia công thô và bán tinh khi vật liệu còn ở trạng thái mềm. Sau nhiệt luyện, các bước gia công tinh có thể được thực hiện bằng CBN, carbide chuyên dụng hoặc mài tùy yêu cầu.
Khi gia công vật liệu ở trạng thái mềm, phoi thường có tính dẻo. Khi độ cứng tăng cao, phoi có thể ngắn hơn và lực cắt tăng đáng kể.
Đối với thép khuôn đã tôi cứng, CBN thường là lựa chọn phù hợp cho nhiều nguyên công tiện cứng. Máy và đồ gá cần có độ cứng vững cao để hạn chế rung động.
Thép không gỉ — SUS304, SUS316, 17-4PH và 410
Thép không gỉ có khả năng chống ăn mòn cao nhưng nhiều mác thép lại tương đối khó gia công. SUS304 và SUS316, thuộc nhóm austenitic, thường có độ dẻo cao, khả năng hóa bền biến dạng mạnh và dẫn nhiệt tương đối thấp.
Trong quá trình cắt, nhiệt có xu hướng tập trung tại vùng cắt. Nếu chế độ gia công không phù hợp, hiện tượng dính vật liệu và mài mòn lưỡi cắt có thể xảy ra nhanh.
Phoi của thép không gỉ thường có tính dẻo và có thể tạo thành phoi dài. Phoi dễ quấn quanh dao nếu hình học phá phoi không phù hợp.
Carbide phủ TiAlN, AlTiN hoặc các grade chuyên dụng cho thép không gỉ có thể được sử dụng tùy nguyên công.
Hình học lưỡi cắt cần đủ sắc để hạn chế biến cứng bề mặt nhưng vẫn phải có độ bền cạnh phù hợp với điều kiện gia công.
Làm mát hiệu quả có thể hỗ trợ kiểm soát nhiệt. Trong những ứng dụng phù hợp, tưới nguội áp suất cao giúp đưa dung dịch cắt vào vùng gia công và hỗ trợ phá, cuốn phoi.
Các mác martensitic như 410 và precipitation-hardening như 17-4PH có đặc tính khác với SUS304 hoặc SUS316. Vì vậy, cần lựa chọn chế độ cắt theo đúng mác vật liệu và trạng thái nhiệt luyện.
Gang xám và gang cầu — GG và GJS
Gang xám có cấu trúc graphite dạng vảy, giúp vật liệu có khả năng giảm chấn tốt và thường tương đối dễ gia công.
Gang cầu có graphite dạng cầu nên có độ bền và độ dẻo dai cao hơn gang xám. Do đó, tải cắt và đặc tính hình thành phoi cũng khác nhau.
Một đặc điểm nổi bật của gang là thường tạo phoi vụn hoặc phoi ngắn, thay vì phoi dài dạng dây như nhiều loại thép và nhôm.
Graphite và các pha cứng trong gang có thể gây mài mòn dụng cụ. Vì vậy, dụng cụ carbide có khả năng chống mài mòn tốt thường được sử dụng.
Trong một số ứng dụng yêu cầu năng suất hoặc chất lượng bề mặt cao, CBN có thể là lựa chọn phù hợp.
Gia công gang thường có thể thực hiện khô trong nhiều trường hợp. Tuy nhiên, cần kiểm soát bụi và hạt graphite để hạn chế ảnh hưởng đến máy, hệ thống dẫn hướng và môi trường làm việc.
Nhôm và hợp kim nhôm — 6061, 7075, 2024 và 5052
Nhôm có khối lượng riêng thấp, khả năng dẫn nhiệt tốt và nhìn chung có tính gia công cao. Tuy nhiên, khả năng cắt gọt thay đổi đáng kể giữa các mác hợp kim và trạng thái vật liệu.
6061 thường có khả năng gia công tốt. 7075 có độ bền cao hơn và có thể tạo tải cắt lớn hơn trong một số điều kiện. 2024 và 5052 cũng có đặc tính tạo phoi riêng.
Một trong những vấn đề phổ biến khi gia công nhôm là vật liệu bám lên lưỡi cắt. Hiện tượng này thường được gọi là BUE hoặc hiện tượng dính vật liệu.
Phoi nhôm có tính dẻo, thường dài và có thể tạo thành dạng dây. Nếu không kiểm soát tốt, phoi có thể quấn quanh dao và gây xước bề mặt chi tiết.
Dao dùng cho nhôm thường có cạnh cắt sắc, bề mặt có độ bóng cao và rãnh thoát phoi lớn. PCD có thể được sử dụng trong các ứng dụng yêu cầu tuổi thọ dụng cụ và chất lượng bề mặt cao.
Nhôm cho phép sử dụng tốc độ cắt tương đối cao trong nhiều ứng dụng. Tuy nhiên, tốc độ tối ưu phải dựa trên loại dao, đường kính dụng cụ, tốc độ trục chính tối đa của máy và khuyến nghị của nhà sản xuất.
Lượng chạy dao cũng cần được tối ưu để đảm bảo chiều dày phoi phù hợp. Không nên chỉ tăng lượng chạy dao với mục đích làm phoi ngắn mà bỏ qua giới hạn lực cắt và công suất máy.
Đồng, đồng thau và đồng thiếc — Brass và Bronze
Đồng và các hợp kim đồng được sử dụng rộng rãi trong các chi tiết điện, linh kiện cơ khí chính xác, van, đầu nối và thiết bị công nghiệp.
Đồng thau, đặc biệt là các loại free-cutting như C360, thường có khả năng gia công tốt. Thành phần hợp kim được thiết kế để cải thiện khả năng tạo và phá phoi.
Đồng thiếc và một số loại bronze có độ bền cao hơn nên có thể tạo tải cắt và mức độ mài mòn dụng cụ lớn hơn.
Phoi của đồng có thể mang tính dẻo và tạo thành dạng dây. Với brass dễ gia công, phoi thường được phân đoạn tốt hơn.
HSS và carbide đều có thể được sử dụng tùy ứng dụng. Với sản xuất CNC tốc độ cao, carbide thường được ưu tiên nhờ khả năng duy trì độ cứng và tuổi thọ dụng cụ.
Hình học dao cần được lựa chọn theo từng mác đồng cụ thể. Mục tiêu là giảm lực cắt, kiểm soát bavia và đảm bảo chất lượng bề mặt.
Việc sử dụng dung dịch cắt cũng cần căn cứ vào vật liệu và quy trình cụ thể. Không nên áp dụng một phương pháp làm mát duy nhất cho toàn bộ nhóm hợp kim đồng.
Titan — Ti-6Al-4V
Ti-6Al-4V có tỷ lệ độ bền trên trọng lượng cao, được sử dụng rộng rãi trong hàng không, y tế, năng lượng và nhiều ứng dụng kỹ thuật hiệu suất cao.
Tuy nhiên, titan là một trong những vật liệu khó gia công. Khả năng dẫn nhiệt thấp khiến nhiệt sinh ra trong quá trình cắt tập trung nhiều tại vùng lưỡi cắt.
Titan cũng có xu hướng phản ứng và dính với vật liệu dụng cụ ở nhiệt độ cao. Điều này làm tăng tốc độ mòn và có thể làm giảm đáng kể tuổi thọ dao.
Phoi titan có thể tương đối dẻo và cuộn. Trong điều kiện cắt nhất định, phoi có thể hình thành cấu trúc răng cưa (serrated chip).
Carbide grade chuyên dụng cho titan thường được ưu tiên trong nhiều nguyên công. Hình học dao cần cân bằng giữa khả năng cắt sắc và độ bền cạnh.
Máy và hệ thống gá phải có độ cứng vững cao. Rung động trong quá trình gia công titan có thể làm tăng mòn dao và ảnh hưởng đến chất lượng bề mặt.
Làm mát hiệu quả, đặc biệt là tưới nguội áp suất cao trong các ứng dụng phù hợp, giúp kiểm soát nhiệt và hỗ trợ thoát phoi.
Đối với chi tiết yêu cầu dung sai chặt, nên chia quá trình thành các bước gia công thô, bán tinh và tinh. Cách tiếp cận này giúp kiểm soát lượng dư, lực cắt và biến dạng của chi tiết.
Hợp kim Niken và siêu hợp kim — Inconel 718 và Inconel 625
Inconel 718, Inconel 625 và các siêu hợp kim nền Niken được sử dụng trong hàng không vũ trụ, năng lượng, dầu khí và các ứng dụng yêu cầu khả năng chịu nhiệt, chịu ăn mòn cao.
Đây là nhóm vật liệu rất khó gia công vì vẫn duy trì độ bền cao ở nhiệt độ gia công. Khả năng dẫn nhiệt thấp cũng khiến nhiệt tập trung tại vùng cắt.
Khi gia công, lực cắt và nhiệt có thể rất lớn. Nếu chế độ cắt không phù hợp, dụng cụ nhanh chóng bị mòn hoặc hư hỏng cạnh cắt.
Phoi Inconel thường có cấu trúc phân đoạn hoặc dạng răng cưa. Bề mặt phoi có thể xuất hiện dấu hiệu nhiệt khi điều kiện cắt tạo ra nhiệt lớn.
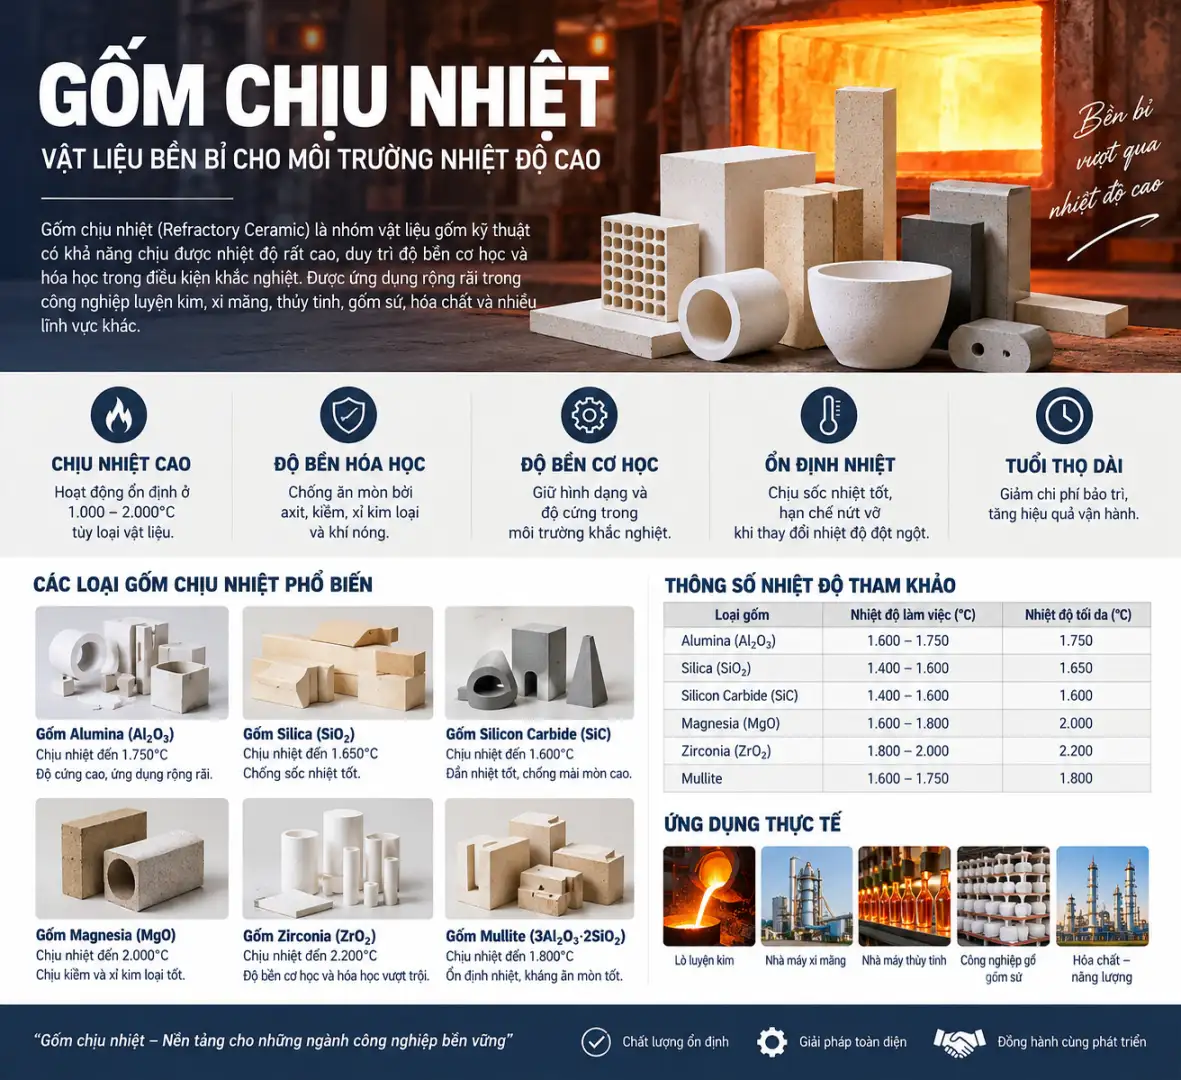
Carbide hiệu suất cao thường được sử dụng cho nhiều nguyên công. Ceramic cũng có thể được lựa chọn trong một số điều kiện gia công chuyên biệt, đặc biệt khi ưu tiên năng suất gia công thô.
Tốc độ cắt thường thấp hơn đáng kể so với nhôm và nhiều loại thép thông dụng. Hệ thống máy, dao và đồ gá phải có độ cứng vững cao.
Tưới nguội áp suất cao có thể giúp kiểm soát nhiệt và hỗ trợ thoát phoi. Với các chi tiết có dung sai chặt, cần thực hiện gia công thô có kiểm soát trước khi chuyển sang bán tinh và tinh.
Magiê — AZ31 và AZ91
Magiê và các hợp kim như AZ31, AZ91 có ưu điểm là trọng lượng rất nhẹ và tương đối dễ gia công.
Tuy nhiên, vấn đề quan trọng nhất khi gia công magiê là an toàn cháy. Phoi và bụi magiê có thể trở thành nguy cơ cháy trong những điều kiện nhất định.
Phoi có thể có tính dẻo và tạo dạng dây tùy theo điều kiện gia công. Vì vậy, việc kiểm soát và thu gom phoi phải được xem là một phần của quy trình an toàn.
HSS hoặc carbide có thể được sử dụng tùy nguyên công và chế độ cắt.
Khu vực gia công cần được thiết kế phù hợp với nguy cơ cháy của magiê. Cần kiểm soát nguồn nhiệt, tia lửa, bụi và phương pháp thu gom phoi theo hướng dẫn an toàn của nhà sản xuất máy và vật liệu.
Dạng phoi và tác động đến chất lượng gia công
Dạng phoi không chỉ là phần vật liệu bị loại bỏ sau quá trình cắt. Nó còn là một chỉ báo quan trọng giúp kỹ thuật viên đánh giá trạng thái của quá trình gia công.
Quan sát phoi có thể cung cấp thông tin về tốc độ cắt, lượng chạy dao, hình học dao, khả năng thoát phoi, nhiệt độ vùng cắt và tình trạng mòn dụng cụ.
Vì vậy, trong sản xuất CNC, kiểm soát phoi là một phần quan trọng của việc tối ưu hóa quy trình.
Phoi dài và phoi dẻo
Phoi dài thường xuất hiện khi gia công các vật liệu có tính dẻo cao như thép mềm, nhôm và một số hợp kim đồng.
Loại phoi này dễ quấn quanh dao, mâm cặp hoặc chi tiết. Trong máy CNC tự động, phoi dài có thể gây dừng máy, làm xước bề mặt hoặc thậm chí tạo ra nguy cơ mất an toàn.
Để kiểm soát phoi dài, cần sử dụng chip breaker phù hợp với vật liệu và khoảng lượng chạy dao.
Ngoài ra, có thể điều chỉnh tốc độ cắt, lượng chạy dao và chiều sâu cắt trong phạm vi cho phép để tạo ra hình thái phoi dễ kiểm soát hơn.
Phoi vụn và phoi giòn
Phoi vụn thường đặc trưng cho gang và một số vật liệu có tính giòn cao.
Ưu điểm của phoi ngắn là dễ thoát khỏi vùng cắt, dễ thu gom và ít có nguy cơ quấn quanh dụng cụ.
Tuy nhiên, phoi vụn không có nghĩa quá trình gia công luôn tối ưu. Hình dạng và kích thước phoi vẫn cần được đánh giá cùng với lực cắt, độ nhám bề mặt và tình trạng lưỡi dao.
Đối với gang, cần đặc biệt chú ý đến mài mòn dụng cụ do graphite và các pha cứng trong vật liệu.
Phoi răng cưa (serrated chip)
Phoi răng cưa thường xuất hiện khi gia công các vật liệu khó cắt như titan và siêu hợp kim nền Niken.
Thay vì tạo thành một dải phoi liên tục, vật liệu bị phân đoạn thành những vùng biến dạng nối tiếp nhau.
Cấu trúc này thường liên quan đến điều kiện biến dạng và nhiệt độ cao trong vùng cắt. Vì vậy, nó có thể xuất hiện khi gia công ở điều kiện tải và nhiệt lớn.
Phoi răng cưa cần được theo dõi cùng với mức độ mòn dụng cụ, nhiệt độ cắt và độ ổn định của quá trình. Không nên chỉ dựa vào hình dạng phoi để kết luận rằng chế độ cắt đang tối ưu hoặc không tối ưu.
Phoi bị dính và hiện tượng lẹo dao BUE
Lẹo dao, hay BUE (Built-Up Edge), xảy ra khi vật liệu của chi tiết bám lên vùng lưỡi cắt.
Hiện tượng này thường gặp khi gia công các vật liệu có tính dẻo và xu hướng dính cao như nhôm, thép mềm và một số loại thép không gỉ.
BUE có thể làm thay đổi hình học thực tế của lưỡi cắt. Khi phần vật liệu bám này bong ra, bề mặt chi tiết có thể bị ảnh hưởng và tuổi thọ dao giảm.
Để hạn chế BUE, cần kết hợp nhiều yếu tố gồm độ sắc của lưỡi cắt, vật liệu dụng cụ, lớp phủ, tốc độ cắt, lượng chạy dao và điều kiện bôi trơn/làm mát.
Mối quan hệ giữa vật liệu, dụng cụ và chế độ cắt
Không có một bộ thông số cắt duy nhất phù hợp cho tất cả hợp kim. Ngay cả cùng một mác vật liệu, chế độ cắt tối ưu cũng có thể thay đổi khi độ cứng, trạng thái nhiệt luyện, kích thước chi tiết hoặc loại dụng cụ thay đổi.
Ba thông số cơ bản cần kiểm soát là tốc độ cắt, lượng chạy dao và chiều sâu cắt.
Ba thông số này phải được cân bằng với công suất máy, độ cứng vững của hệ thống, khả năng chịu tải của dụng cụ và yêu cầu chất lượng bề mặt.
Với nhôm, khả năng sử dụng tốc độ cắt cao thường giúp nâng cao năng suất. Tuy nhiên, vẫn phải kiểm soát nhiệt, độ rung và khả năng thoát phoi.
Với titan và Inconel, kiểm soát nhiệt và lực cắt thường quan trọng hơn việc cố gắng đạt tốc độ cắt cao nhất.
Đối với thép đã tôi cứng, lựa chọn CBN hoặc phương pháp mài có thể phù hợp hơn carbide tiêu chuẩn, tùy độ cứng và nguyên công.
Do đó, thông số do nhà sản xuất dụng cụ đưa ra nên được sử dụng làm điểm khởi đầu. Sau đó, kỹ thuật viên cần điều chỉnh dựa trên điều kiện máy, dao, đồ gá, vật liệu và kết quả gia công thực tế.
Cách lựa chọn dụng cụ cắt cho từng nhóm hợp kim
Lựa chọn dụng cụ cắt cần bắt đầu từ vật liệu và trạng thái của chi tiết. Không nên chỉ dựa vào tên gọi chung như “thép”, “inox” hoặc “nhôm”.
Với thép thông dụng, carbide phủ thường mang lại sự cân bằng tốt giữa năng suất, tuổi thọ và chi phí.
Với thép đã tôi cứng, CBN thường là một lựa chọn hiệu quả cho tiện cứng trong phạm vi độ cứng và điều kiện mà dụng cụ cho phép.
Nhôm thường phù hợp với dao có cạnh sắc, bề mặt cắt bóng và khả năng thoát phoi tốt. PCD có thể được sử dụng cho các ứng dụng yêu cầu tuổi thọ dao và chất lượng bề mặt cao.
Gia công gang cần ưu tiên khả năng chống mài mòn. Grade carbide chuyên dụng hoặc CBN có thể được lựa chọn tùy yêu cầu.
Titan và Inconel yêu cầu sự phối hợp chặt chẽ giữa dụng cụ, máy, đồ gá và hệ thống làm mát.
Quan trọng nhất, dụng cụ phải được lựa chọn theo mác vật liệu, độ cứng, nguyên công, loại máy CNC, phương pháp gá đặt, lượng dư và yêu cầu dung sai.
Những yếu tố cần kiểm soát khi gia công hợp kim chính xác
Độ cứng vững của máy và đồ gá có ảnh hưởng trực tiếp đến độ ổn định của quá trình gia công.
Hệ thống càng ổn định thì khả năng kiểm soát rung động, sai số kích thước và chất lượng bề mặt càng tốt.
Kiểm soát nhiệt đặc biệt quan trọng khi gia công titan, Inconel và thép không gỉ. Nhiệt độ quá cao có thể làm tăng tốc độ mòn dao và gây sai lệch kích thước.
Khả năng thoát phoi cũng cần được tính toán ngay từ khi lập quy trình. Không nên chờ đến khi phoi quấn quanh dao mới bắt đầu điều chỉnh chip breaker hoặc chế độ cắt.
Bên cạnh đó, cần theo dõi độ mòn dụng cụ theo thời gian. Một dụng cụ vẫn có thể tiếp tục cắt nhưng đã bắt đầu làm tăng lực cắt, độ nhám hoặc sai số kích thước.
Trong sản xuất hàng loạt, dữ liệu về tuổi thọ dao, thời gian gia công, kích thước chi tiết và dạng phoi có thể được sử dụng để tối ưu quy trình.
Đây là cơ sở quan trọng để xây dựng một quy trình gia công ổn định, giảm phế phẩm và kiểm soát chi phí sản xuất.
Bảng tham khảo nhanh đặc tính gia công của các nhóm hợp kim
| Nhóm vật liệu | Khả năng gia công | Dạng phoi thường gặp | Dụng cụ thường dùng |
|---|---|---|---|
| Thép cacbon | Tốt đến trung bình | Dài, dẻo | Carbide phủ |
| Thép hợp kim | Trung bình | Dài hoặc phân đoạn | Carbide phủ, CBN khi cứng |
| Thép khuôn | Trung bình đến khó | Dẻo khi mềm, ngắn khi cứng | Carbide, CBN |
| SUS304/SUS316 | Khó | Dài, dẻo, dễ dính | Carbide chuyên dụng |
| Gang xám | Tốt | Vụn, ngắn | Carbide chống mài mòn, CBN |
| Nhôm | Tốt | Dài, dẻo | Carbide sắc, PCD |
| Đồng thau | Tốt | Ngắn đến dẻo | Carbide, HSS |
| Titan Ti-6Al-4V | Khó | Dẻo, phân đoạn/răng cưa | Carbide chuyên dụng |
| Inconel 718/625 | Rất khó | Phân đoạn, răng cưa | Carbide, ceramic trong ứng dụng phù hợp |
| Magiê | Dễ nhưng yêu cầu an toàn cao | Dẻo | HSS, carbide |
Bảng trên mang tính định hướng. Thông số thực tế cần căn cứ vào mác vật liệu, trạng thái nhiệt luyện, dụng cụ, máy và khuyến nghị của nhà sản xuất.
FAQ — Câu hỏi thường gặp về gia công hợp kim
H3: Vì sao dạng phoi quan trọng trong gia công CNC?
Dạng phoi phản ánh một phần trạng thái của quá trình cắt. Phoi quá dài có thể gây quấn dao, trong khi phoi bất thường có thể liên quan đến chế độ cắt, hình học dao hoặc điều kiện gia công chưa phù hợp.
H3: Vật liệu nào dễ tạo phoi dài?
Các vật liệu có tính dẻo cao như thép mềm, nhôm và một số hợp kim đồng thường có xu hướng tạo phoi dài. Chip breaker và chế độ cắt phù hợp giúp kiểm soát vấn đề này.
H3: Vì sao titan khó gia công hơn nhôm và thép thông thường?
Titan có khả năng duy trì độ bền cao trong điều kiện nhiệt độ gia công và dẫn nhiệt kém. Nhiệt tập trung tại vùng cắt khiến dụng cụ chịu tải nhiệt lớn và dễ mòn.
H3: Inconel có thể gia công bằng carbide không?
Có. Carbide grade chuyên dụng được sử dụng rộng rãi cho nhiều nguyên công gia công Inconel. Tuy nhiên, chế độ cắt thường phải được kiểm soát chặt chẽ và tốc độ cắt thấp hơn đáng kể so với các vật liệu dễ gia công.
H3: Có thể dùng cùng một loại dao cho tất cả hợp kim không?
Không nên. Mỗi nhóm vật liệu có yêu cầu khác nhau về vật liệu dụng cụ, hình học lưỡi cắt, lớp phủ, tốc độ cắt, lượng chạy dao và điều kiện làm mát.
Kết luận — Lựa chọn đúng dụng cụ và chế độ cắt để tối ưu gia công hợp kim
Mỗi nhóm hợp kim có đặc tính cắt gọt riêng. Thép thường tạo phoi dẻo, nhôm có xu hướng tạo phoi dài và dễ dính, gang thường tạo phoi vụn, trong khi titan và Inconel có thể hình thành phoi phân đoạn hoặc phoi răng cưa trong những điều kiện gia công nhất định.
Hiểu được mối quan hệ giữa vật liệu — phoi — dụng cụ — chế độ cắt giúp kỹ sư chủ động kiểm soát quá trình tiện và phay chính xác.
Một quy trình gia công hiệu quả không đơn thuần là đạt tốc độ cắt cao nhất. Mục tiêu thực tế là tạo ra sự cân bằng giữa năng suất, tuổi thọ dụng cụ, độ chính xác kích thước, độ nhám bề mặt và tính ổn định của quá trình.
Đặc biệt trong gia công CNC hiện đại, việc tối ưu nên dựa trên dữ liệu thực tế từ máy, dụng cụ và chi tiết. Khi lựa chọn đúng vật liệu dụng cụ, hình học lưỡi cắt, chip breaker, chế độ cắt và phương pháp làm mát, doanh nghiệp có thể giảm thời gian dừng máy, hạn chế lỗi gia công và nâng cao độ ổn định sản xuất.
Các giá trị tốc độ cắt và lượng chạy dao trong tài liệu kỹ thuật chỉ nên được xem là điểm khởi đầu. Thông số cuối cùng cần được xác nhận theo đúng mác vật liệu, trạng thái nhiệt luyện, loại dụng cụ, máy CNC, điều kiện gá đặt và yêu cầu dung sai của từng chi tiết.
Đó cũng là nguyên tắc quan trọng để xây dựng quy trình gia công tiện và phay chính xác có tính ổn định cao, đáp ứng yêu cầu kỹ thuật và tối ưu chi phí sản xuất.
THÔNG TIN LIÊN HỆ
| Họ và Tên: | Nguyễn Thị Tú Vân |
| Số Điện Thoại: | 0898316304 - 0888316304 |
| Email: | kimloaig7.com@gmail.com |
| Web: | vattukimloai.org |
| vattukimloai.net | |
| kimloaig7.com |